-
 JDB galas lobak pepejal JFBB Metric Pelincir Sendiri Tanpa Minyak Grafit Bebibir Sesendal
-

-
 Minyak-penahan minyak bimetallic 200#P5 Thin Steel Graphite Insert Wear Plate, With 6 Countersunk Holes
-

-

-

-

-



Pembuatan Galas Pelincir Sendiri: Faktor Pengeluaran dan Pemeriksaan Utama
Berita Industri-Bangku pemeriksaan ialah tempat galas pelincir sendiri memperoleh hayat penarafannya, tetapi keputusan yang memutuskan bahawa kehidupan dibuat lebih awal. Sesendal die stamping yang ditentukan untuk 20,000 pukulan yang mencapai 3,000 jarang sekali kegagalan pelincir; ia adalah kegagalan pengilangan - aloi yang dicurahkan di luar gred, palam grafit yang longgar di dalam poketnya, atau lubang yang selesai melepasi toleransinya. Dalam pembuatan galas pelincir sendiri, kualiti dikunci pada relau, penekan dan tolok, lama sebelum bahagian itu sampai ke mesin.
Zhejiang Shuangnuo Bearing Technology Co., Ltd. mengendalikan tuangan aloi tembaga, pensinteran, pemesinan CNC, dan pemeriksaan akhir di bawah satu bumbung. Penyepaduan itu bukan tuntutan pemasaran; ia adalah teras kawalan kualiti galas, kerana pintu bahan yang sama dan semakan penerimaan boleh mengikuti setiap keluarga produk dari cair kepada sesendal siap.
Tuangan Aloi Tembaga: Pintu Kualiti Pertama
Kapasiti beban galas pelincir sendiri dan rintangan haus ditetapkan pada relau lebur, sebelum sebarang pemesinan bermula. Matriks kuprum - gangsa timah, gangsa aluminium, atau tuangan loyang kepada gred kebangsaan standard - menentukan kekerasan, rintangan rampasan dan tingkah laku di bawah muatan tepi.
Shuangnuo menghasilkan kosong aloi kuprum sendiri melalui tuangan emparan, tuangan berterusan dan tuangan acuan logam. Tuangan emparan mengemas struktur mikro untuk kosong silinder padat; pemutus berterusan memberikan stok bar seragam untuk jangka masa panjang; tuangan acuan logam membentuk bentuk hampir-jaring dengan kurang sekerap. Setiap laluan mengubah keliangan dan orientasi butiran, jadi kaedah pemutus itu sendiri merupakan keputusan prestasi.
Kekerasan Brinell biasa aloi tembaga dalam galas pelincir sendiri (HB)
Nilai julat pertengahan biasa; penerimaan pengeluaran adalah berdasarkan sijil ujian spektrometri bagi setiap haba.
Proses Pembenaman JDB: Pelincir Pepejal dalam Matriks Tembaga
Galas pelincir diri pepejal JDB berfungsi kerana grafit atau palam kompaun yang diposisikan dengan tepat dikunci secara mekanikal ke dalam badan aloi kuprum tuang. Poket digerudi selepas tuang, kemudian palam ditekan masuk dengan gangguan terkawal supaya ia kekal duduk di bawah getaran, kejutan dan kitaran haba.
Galas pelincir sendiri ialah galas gelongsor di mana pelincir pepejal - biasanya grafit atau sebatian berasaskan grafit - tertanam dalam atau tersebar melalui dinding galas, membolehkan galas beroperasi tanpa bekalan minyak luaran yang berterusan untuk tempoh yang lama.
Dua parameter mendominasi langkah pembenaman. Nisbah kawasan palam mengimbangi geseran terhadap kapasiti beban: lebih banyak permukaan pelincir merendahkan geseran tetapi melemahkan matriks, jadi corak mesti menghormati penarafan PV galas. Pengekalan palam menentukan kelangsungan hidup di bawah beban kejutan; palam yang terkeluar memusnahkan kedua-dua sesendal dan aci mengawan. Filem pemindahan yang terbentuk semasa run-in adalah yang menjadikan galas bebas penyelenggaraan, seperti yang diperincikan dalam kami analisis prinsip kerja JDB .
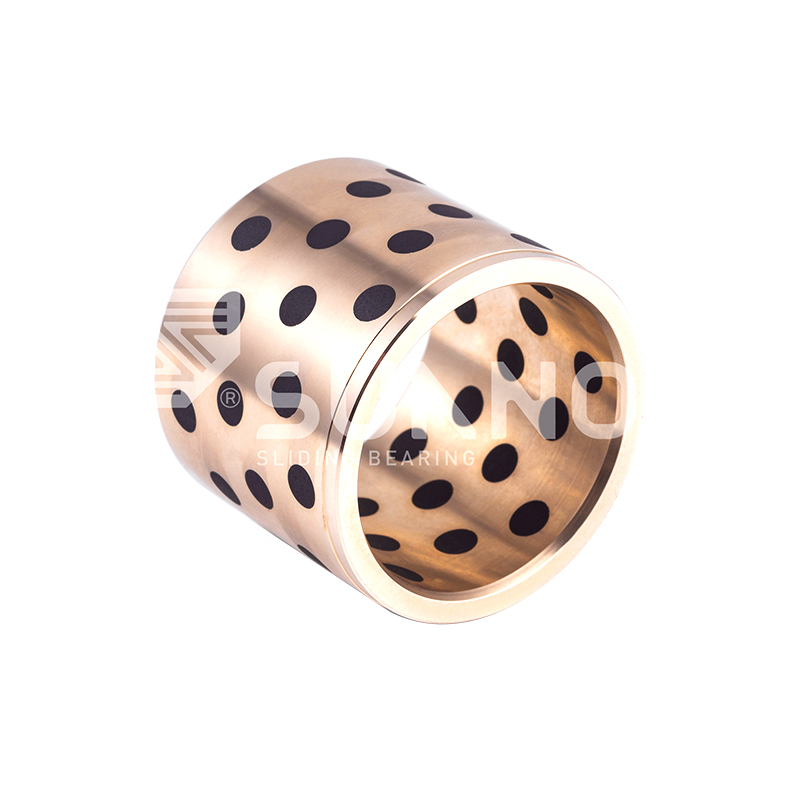 Sesendal Loyang Pelincir Sendiri JDB650 dengan Pelincir Pepejal Terbenam Sesendal tembaga ini menggunakan aloi CuZn24Al6 dengan palam grafit terbenam untuk membentuk filem pemindahan geseran rendah, menjadikannya sesuai untuk aplikasi beban tinggi, kelajuan rendah dan sukar untuk dilincirkan tanpa minyak luaran. Lihat Produk →
Galas Dwilogam Tersinter: Sandaran Keluli, Fungsi Gangsa
Galas dwilogam tersinter menggabungkan sandaran keluli untuk kekuatan struktur dengan lapisan gangsa berliang yang disinter pada suhu terkawal dan kemudian diresapi dengan pelincir pepejal. Cangkang keluli membawa beban; lapisan gangsa menguruskan geseran dan bertolak ansur dengan salah jajaran kecil.
Siri 200-B menggunakan sandaran keluli, serbuk tersinter berasaskan tembaga, dan pelincir pepejal tersebar untuk peralatan pembinaan berat. Keluarga JF-800, termasuk JF750 tanpa plumbum dan JF20 aluminium tinggi, menyasarkan pam hidraulik dan pam gear di mana kekuatan keletihan dan kesesuaian adalah kritikal.
4 laluan pemutus: emparan, berterusan, acuan logam, dan pensinteran
3 pintu pemeriksaan spektrum setiap haba
80 Alat mesin CNC di tingkat pengeluaran
 JF-800 Bi-Metal Bearing dengan CuPb10Sn10 Aloi untuk Kegunaan Tugas Berat Dicipta untuk gelongsor berkelajuan rendah tugas berat, galas bersandar keluli ini dengan lapisan kuprum-plumbum-timah tersinter menawarkan rintangan haus dan toleransi hentaman yang sangat baik untuk peralatan industri yang menuntut. Lihat Produk →
Galas Gangsa Berbalut: Ketepatan daripada Jalur Bergulung
Galas gangsa berbalut dibentuk dengan menggulung jalur gangsa ke dalam bentuk silinder atau bebibir, dengan lapisan pelincir digunakan sebelum terbentuk. Kerana permukaan dalam membawa corak poket pelincir timbul, pemeriksaan kritikal adalah penjajaran jahitan, keadaan tepi dan keutuhan balutan selepas terbentuk.
Keluarga FB090 meliputi sesendal berbalut gangsa metrik standard; varian FB08G menggunakan binaan keluli-grafit untuk pemuatan tepi yang lebih berat. Versi pengedap dan bebibir memanjangkan julat kepada aci berputar dan salingan.
Untuk galas gangsa yang dibalut, ketekalan dimensi datang dari perkakas dan jalur, bukan dari pemesinan. Inilah sebabnya mengapa proses ini mendominasi pengeluaran sesendal metrik volum tinggi yang standard.
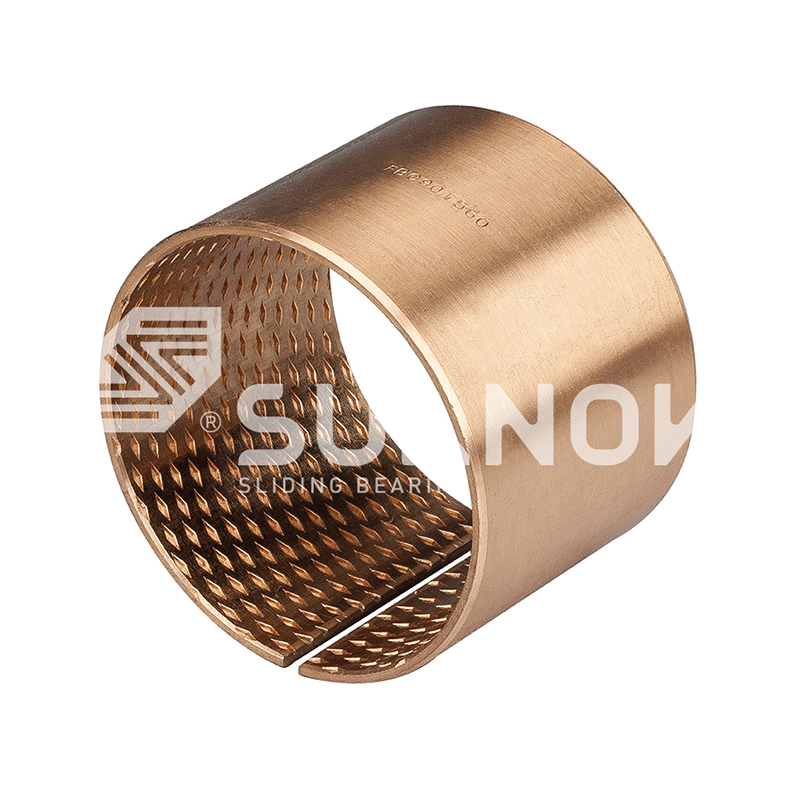 FB090 Gangsa Berbalut Galas dengan Poket Pelinciran Berlian Dibentuk daripada jalur gangsa CuSn8 dengan lekukan berbentuk berlian yang mengekalkan gris, sesendal pelincir sendiri ini memberikan jangka hayat yang panjang dan kapasiti beban yang tinggi untuk aplikasi pembinaan dan automotif. Lihat Produk →
Pemesinan Dimensi dan Protokol Pemeriksaan Akhir
Protokol pemeriksaan akhir memutuskan sama ada galas mencapai perkhidmatan yang dinilai pada nilai PV reka bentuknya atau gagal sebelum waktunya. Tiga semakan yang menentukan ialah toleransi dimensi, kemasan permukaan dan liputan pelincir.
Pelarik dan pusat pemesinan CNC 80-tambah Shuangnuo memegang gerek, muka bebibir dan gerek balas untuk saiz metrik standard dan lukisan tersuai. Oleh kerana peralatan yang sama memotong terus dari kosong cast dalaman, pengesahan dimensi kekal konsisten daripada prototaip kepada kumpulan pengeluaran.
| Titik pemeriksaan | Kaedah | Kriteria |
| Komposisi aloi | Spektrometer, tiga pintu | Had gred mengikut standard |
| Ketulenan pemutus | Pemeriksaan visual dan ultrasonik | Tiada keliangan atau pengecutan |
| Pembenaman pelincir | Liputan palam, ujian pengekalan | Nisbah kawasan dan kedalaman tempat duduk |
| Ikatan lapisan tersinter | Pensampelan ricih dan kupas | Kekuatan lekatan lapisan |
| Dimensi | Tolok, CMM | ID, OD, bebibir setiap lukisan |
| Kemasan permukaan | Profilometer | Ra dalam spesifikasi |
- Pemilihan bahan mentah dan pengiraan haba
- Pencairan dengan pemeriksaan spektrometer caj relau
- Tuangan melalui laluan acuan emparan, berterusan atau logam
- Pemesinan kasar dan selesai pada peralatan CNC
- Benam pelincir pepejal atau kemasan lapisan tersinter
- Penerimaan dimensi dan bahan akhir
Hantar, Disinter atau Dibalut: Memadankan Laluan dengan Aplikasi
Tiada laluan pembuatan tunggal menguasai setiap aplikasi. Galas gaya JDB tuangan membawa beban hentakan yang berat, bahagian dwilogam tersinter sesuai dengan sistem hidraulik dan salingan volum tinggi, dan sesendal gangsa berbalut memberikan ketepatan yang menjimatkan dalam saiz metrik piawai.
Hantar dan terbenam (JDB)
Palam pelincir pepejal dalam matriks kuprum tuang.
Toleransi kejutan dan beban tepi yang tinggi.
Kegunaan biasa: cetakan mati, acuan, jentera berat.
dwilogam tersinter (JF-800, 200-B)
Pelapik keluli dengan lapisan gangsa tersinter.
Kekuatan keletihan yang tinggi dan pengekalan pelincir.
Penggunaan biasa: pam hidraulik, pam gear.
Gangsa berbalut (FB090)
Jalur bergulung dengan lapisan pelincir yang digunakan.
ID yang konsisten dalam saiz metrik volum tinggi.
Penggunaan biasa: sesendal standard, aplikasi panduan.
Ketiga-tiga laluan berkongsi satu keperluan: pembekal yang mengawal bahan dan pemesinannya sendiri boleh menawarkan kebolehkesanan yang sama untuk bahagian katalog dan lukisan tersuai, dan boleh menyokongnya dengan laporan ujian pihak ketiga yang berwibawa.
Soalan Lazim
Apakah pemeriksaan yang paling kritikal dalam pembuatan galas pelincir sendiri?
Pengesahan komposisi bahan oleh spektrometer adalah yang paling kritikal, kerana sisihan aloi tidak boleh diperbetulkan kemudian. Pemeriksaan tiga pintu - cas relau, logam cair sebelum dituang, dan tuangan siap - melindungi setiap langkah proses berikutnya.
Bagaimanakah kaedah pemutus mempengaruhi prestasi galas?
Kaedah tuangan mengawal ketumpatan dan keliangan mikrostruktur. Tuangan emparan menghasilkan kosong silinder padat untuk sesendal tugas berat, tuangan berterusan memberikan stok bar seragam, dan tuangan acuan logam menghasilkan bentuk hampir bersih dengan sisa bahan yang lebih sedikit.
Bagaimanakah palam pelincir pepejal dipegang pada tempatnya?
Poket dimesin pada diameter dan kedalaman terkawal selepas tuangan, dan palam grafit atau kompaun ditekan masuk dengan gangguan. Pengekalan disahkan dengan pemeriksaan kedalaman tempat duduk dan ujian ricih pada bahagian yang mewakili.
Bolehkah pelanggan meminta dimensi tersuai dan laporan ujian?
ya. Pengilang dengan tuangan dalaman dan pemesinan CNC boleh menghasilkan saiz bukan standard daripada lukisan pelanggan dan menyediakan laporan ujian pihak ketiga yang berwibawa meliputi komposisi bahan dan sifat mekanikal.
Hubungi kami //
Ada soalan? Hubungi!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. mengkhususkan diri dalam pengeluaran pelbagai produk galas aloi tembaga yang menggembirakan
Pautan cepat
Produk berkaitan
Hubungi
- Tambah: No. 69, Tingyao East Road, Zon Perindustrian Bandar Ganyao, Jiashan County, Wilayah Zhejiang, China
- Tel: +86-15957371801
- Faks: +86-0573-84038630
- E -mel:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Galas aloi tembaga lobak sendiri yang tersuai
